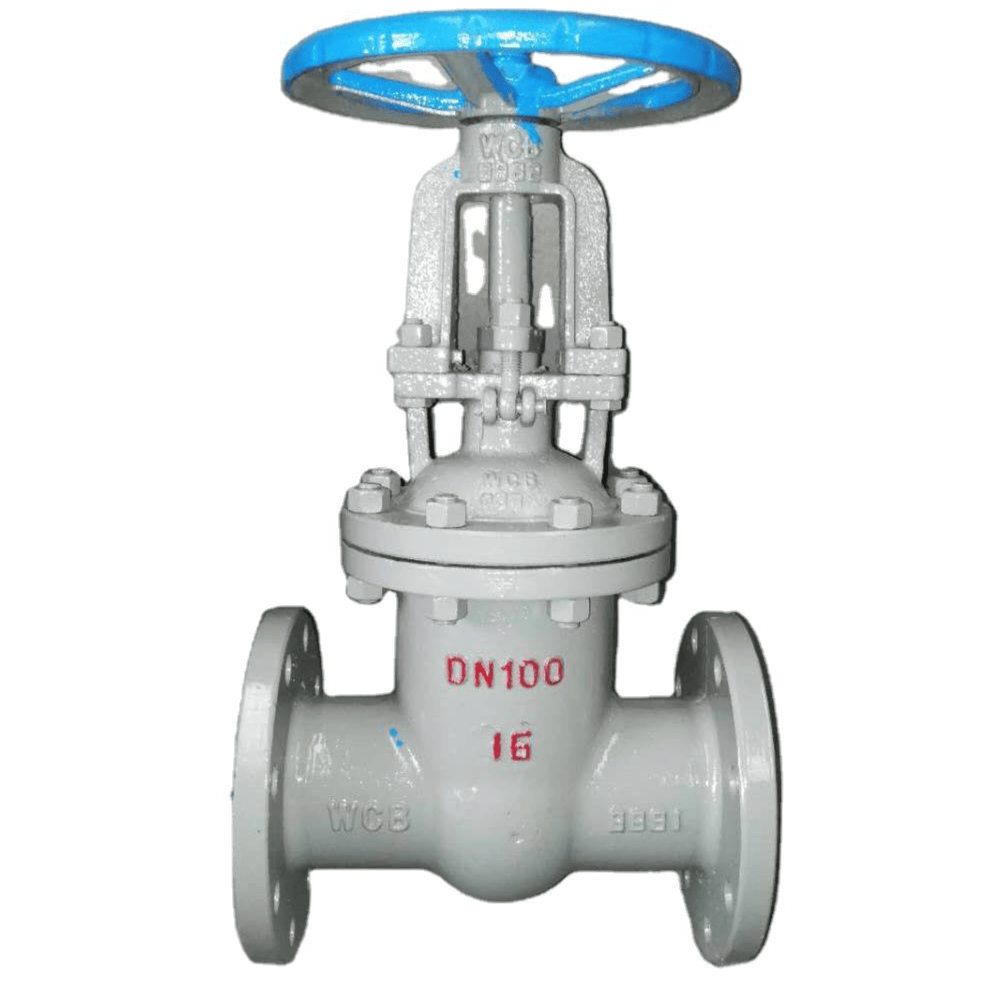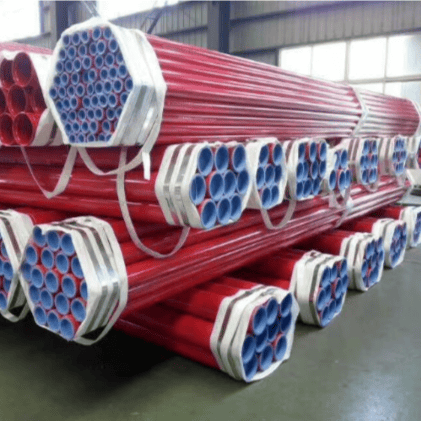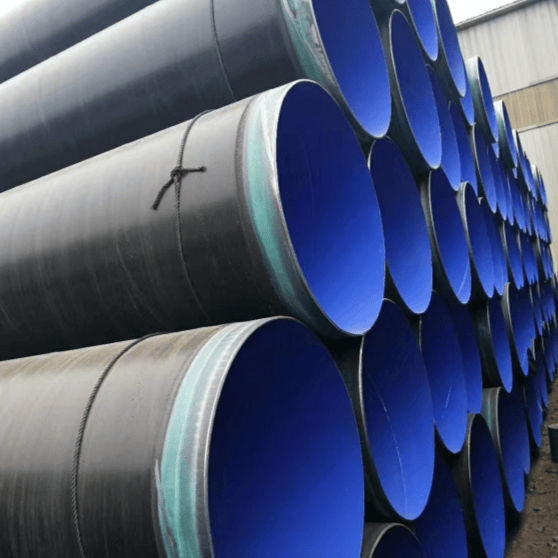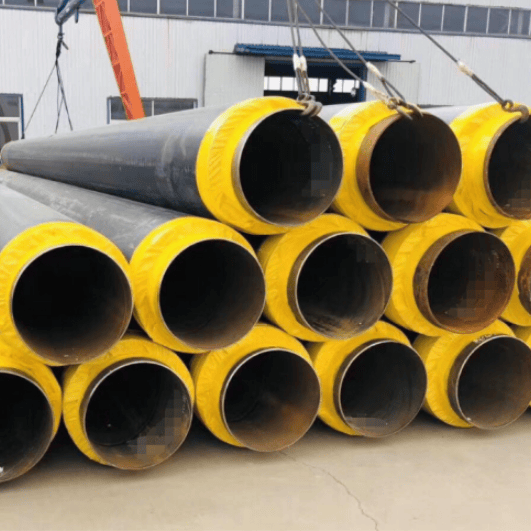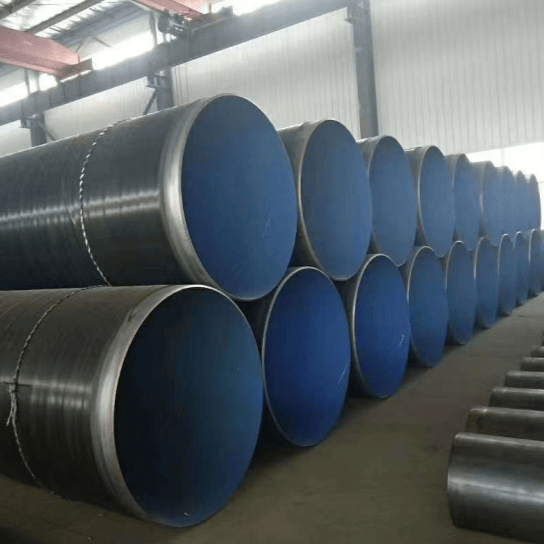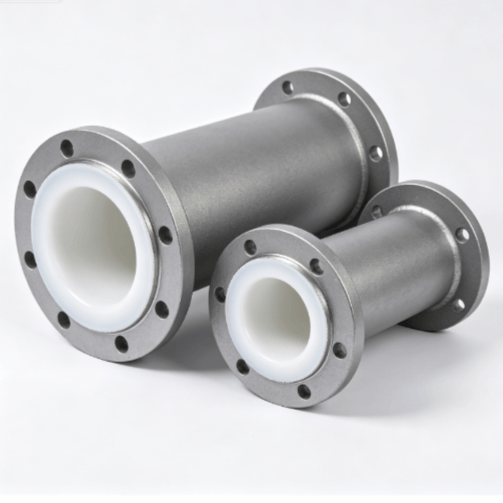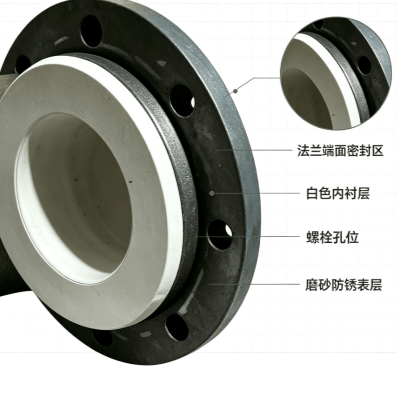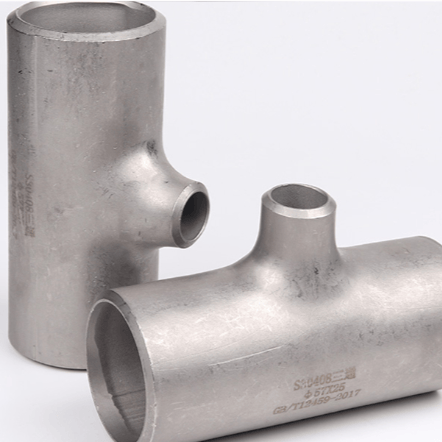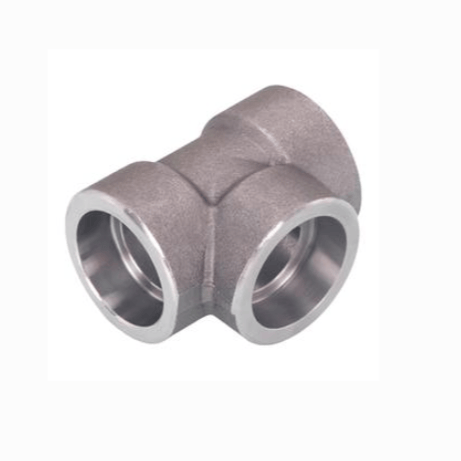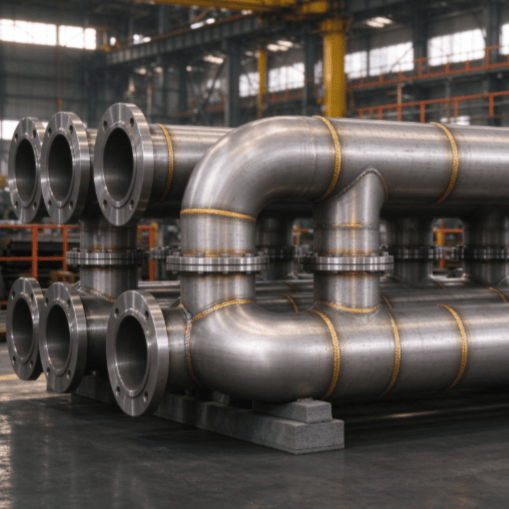

Химические сборные сварные конструкции представляют собой узлы или модули, изготовленные в заводском цехе в соответствии с рабочими чертежами путём резки и формовки труб, профилей и стальных листов, обработки кромок под сварку, сборки и сварки, контроля и испытаний под давлением, которые затем транспортируются на площадку и монтируются целиком. По сравнению со сборкой из отдельных деталей на месте, заводское изготовление позволяет сократить сроки монтажа на площадке на 30%~50%, обеспечивает более стабильное качество сварных швов и меньшую зависимость от погодных условий; широко применяется в нефтяной, химической, газовой, углехимической, атомной промышленности, городских трубопроводных сетях и других установках.
二、Основные категории продукции
Таблица
| Категория | Типовая форма | Область применения |
|---|---|---|
| Трубные сборные узлы Pipe Spool | Прямые трубы + гнутые трубы + тройники + фланцы, сваренные в трубные блоки | Технологические трубопроводы, трубопроводы общего назначения |
| Сварные модули стальных конструкций | Опоры трубопроводных эстакад, рамы оборудования, рабочие площадки, основания оборудования | Трубопроводные эстакады установок, стальные каркасы |
| Элементы сосудов под давлением | Обечайки, днища, патрубки с фланцами, люки-лазы, укрепляющие кольца | Реакторы, теплообменники, резервуары, колонные аппараты |
| Корпуса нестандартного оборудования | Бункеры, дымовые трубы, газоходы, корпуса оборудования | Охрана окружающей среды, хранение и транспортировка, вспомогательные системы |
三、Применяемые материалы
- Углеродистая сталь: Q235B, Q355B (Q345B), бесшовные трубы 20#, листовая сталь для сосудов Q345R
- Нержавеющая сталь: 304/304L, 316/316L, 321, 310S
- Легированная сталь: 15CrMo, 12Cr1MoV, P91/P22 (условия высоких температур и давления)
- Биметаллические листы: нержавеющая сталь + углеродистая сталь, полученные взрывным плакированием (коррозионная стойкость + экономичность при работе под давлением)
四、Технология изготовления и технические параметры
Таблица
| Пункт | Содержание |
|---|---|
| Методы сварки | GTAW аргонодуговая сварка (подварочный слой), SMAW ручная дуговая сварка, FCAW порошковая сварка в защитном газе, SAW автоматическая сварка под флюсом |
| Обработка кромок | Механическая обработка / огневая резка, V-образная, двойная V-образная или U-образная разделка, притупление и угол согласно WPS |
| Квалификация сварщиков | Работа с сертификатом, согласно аттестации технологии сварки (PQR) по NB/T 47014 + технологической карте сварки (WPS) |
| Неразрушающий контроль | RT радиографический, UT ультразвуковой, MT магнитопорошковый, PT капиллярный; сварные швы под давлением, как правило, II уровень по требованиям проекта |
| Обработка поверхности | Пескоструйная очистка до степени Sa2.5, грунтовка антикоррозионная + финишное покрытие; изделия из нержавеющей стали подвергаются кислотному травлению и пассивации |
| Диапазон размеров | Трубопроводы DN15 ~ DN1200; толщина листа 3 ~ 80 мм; масса единичного модуля может достигать десятков тонн |
| Проектные параметры | Расчётное давление от вакуума до 42 МПа; расчётная температура от -196 ℃ до 600 ℃ (в зависимости от класса материала) |
| Стандарты на фланцы | GB/T 9119, HG/T 20592, SH/T 3406, ANSI B16.5, JIS B2220 |
| Применяемые стандарты | GB 50235 «Нормы производства работ по монтажу технологических металлических трубопроводов», GB 50236 «Нормы производства работ по монтажу оборудования и технологических трубопроводов на месте», GB 150 «Сосуды под давлением», NB/T 47014 |
五、Ключевые аспекты контроля качества
- Прослеживаемость материалов: основной материал и сварочные материалы имеют сертификаты качества, номер клейма переносится и прослеживается на всём протяжении.
- Предварительный подогрев / межслойная температура: легированная сталь и толстые листы подогреваются согласно WPS, контролируется межслойная температура.
- Контроль сварных швов: 100% визуальный контроль + выборочный RT/UT в установленной пропорции, для нержавеющей стали дополнительно PT капиллярный контроль.
- Испытания под давлением: компоненты, работающие под давлением, перед отгрузкой подвергаются гидравлическим / пневматическим испытаниям согласно проекту (по требованиям чертежей).
- Передача документации: исполнительная документация включает сертификаты на материалы, записи о сварке, записи о термообработке, отчёты NDT, протоколы испытаний под давлением, исполнительные чертежи.