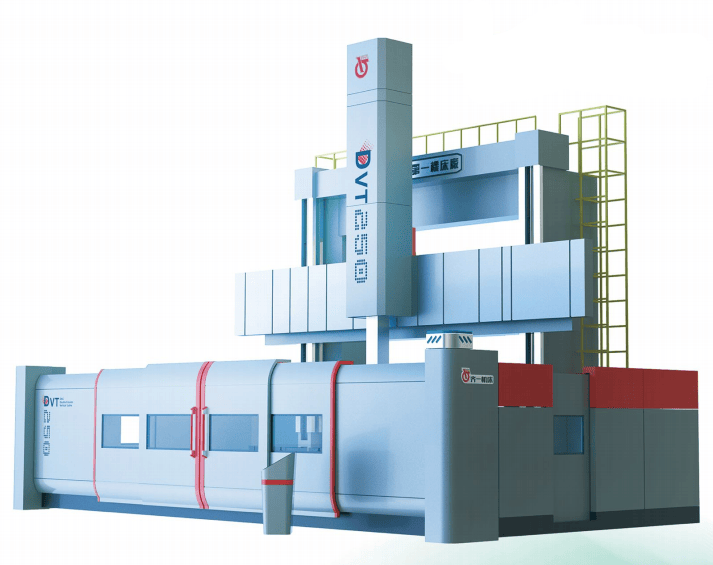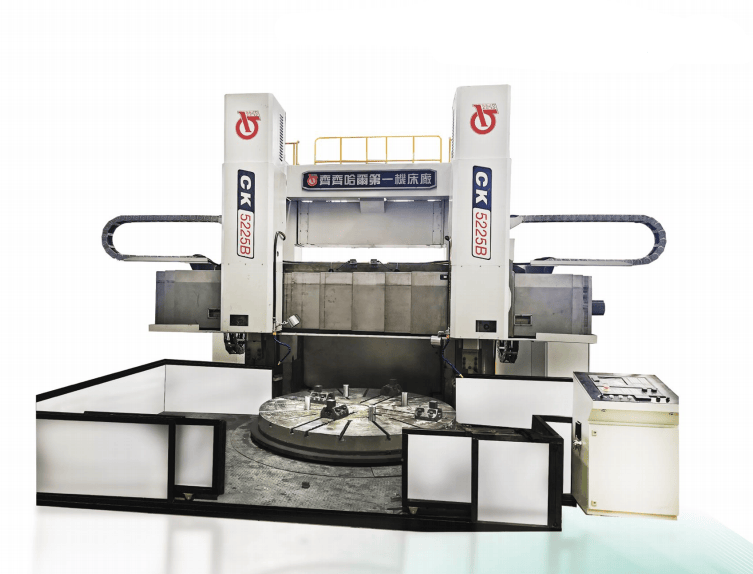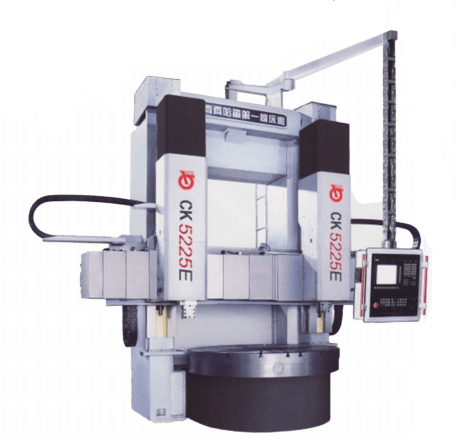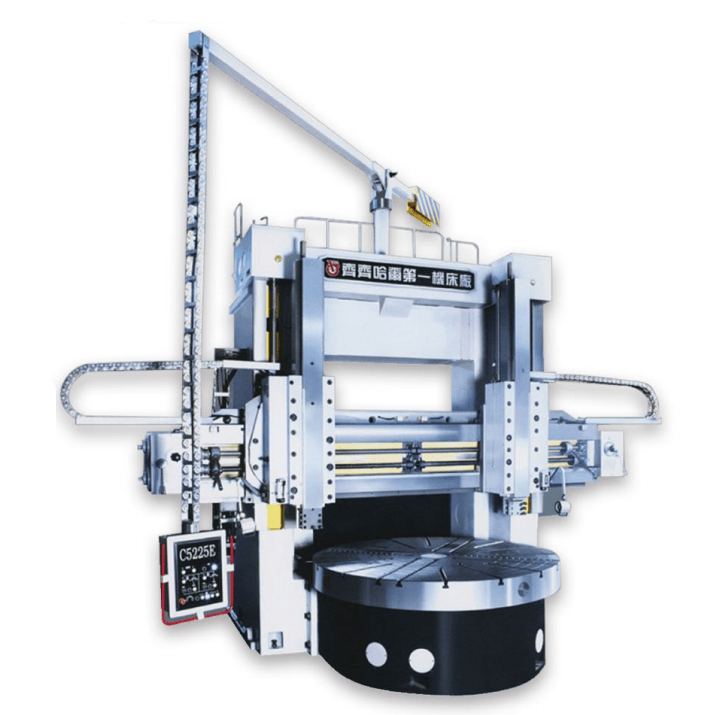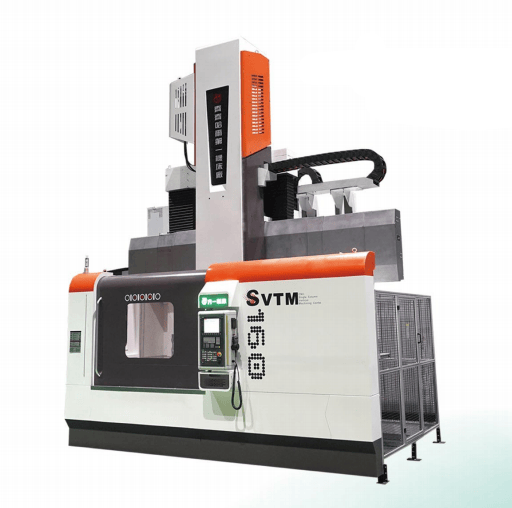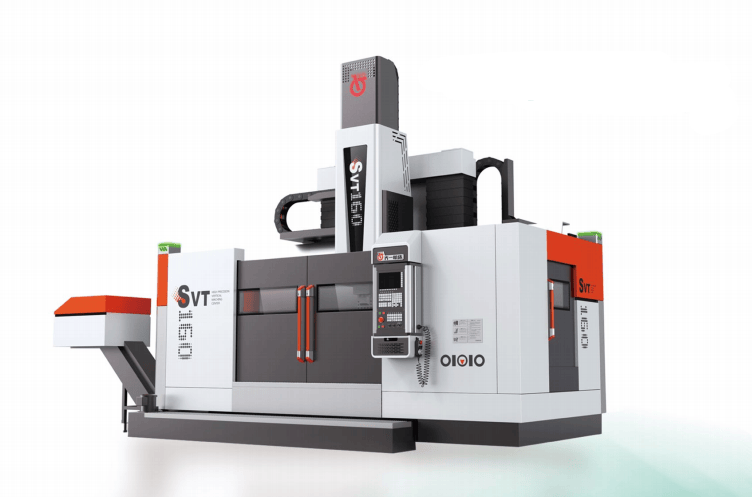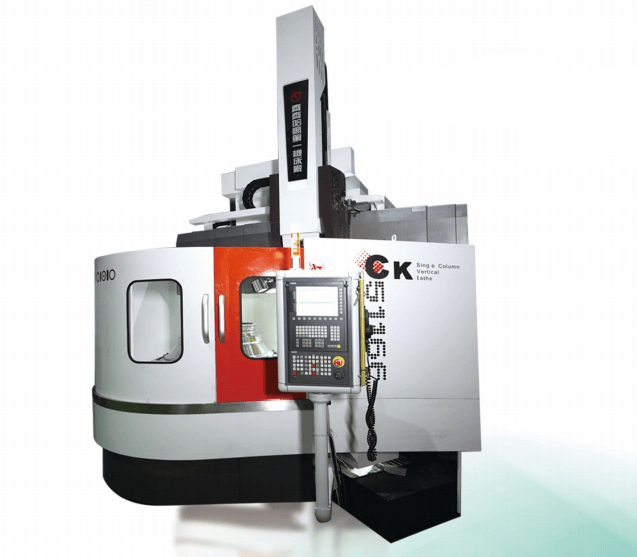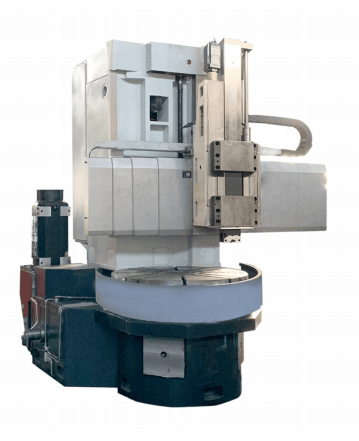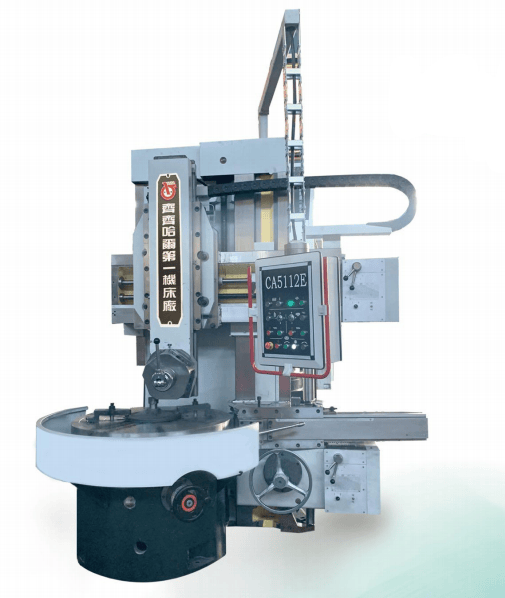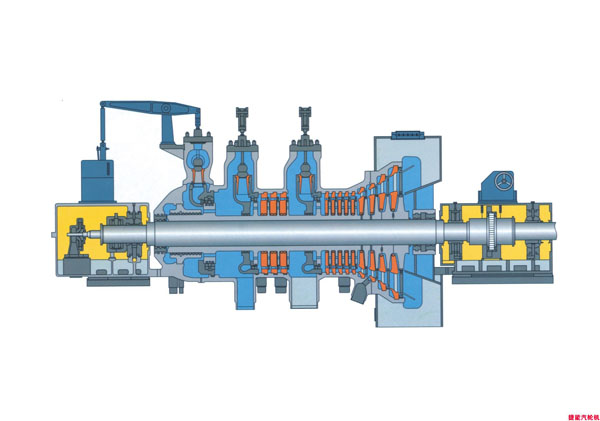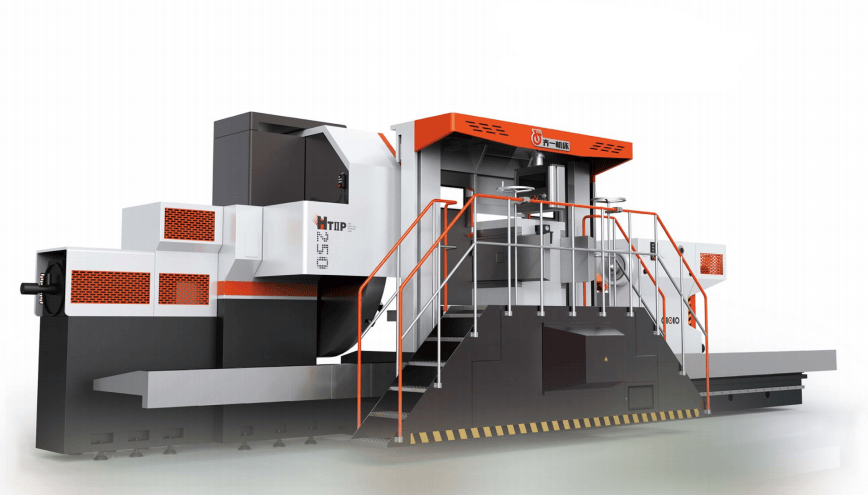

Станок предназначен главным образом для обработки тел вращения — валов, дисков и других подобных деталей; он является незаменимым оборудованием для обработки шпинделей крупных электродвигателей и генераторов, а также различных роторов.
Серия HT II P — тяжёлый токарный станок с ЧПУ с цельной трёхнаправляющей станиной, диаметр обработки φ1600–φ2500 мм, грузоподъёмность 32–80 т; широкая направляющая станины обеспечивает высокую жёсткость и лучше подходит для обработки с большими усилиями резания.
Серия HT II — тяжёлый токарный станок с ЧПУ с цельной четырёхнаправляющей станиной, диаметр обработки φ1250–φ2000 мм, грузоподъёмность 20–40 т. Преимущественная конструкция направляющих станины делает его более пригодным для комбинированной и сверхвысокоточной обработки.
Станина серии HT II P имеет цельную трёхнаправляющую конструкцию; средняя направляющая является общей, имеет большое пространство и хороший отвод стружки; применяется индукционная закалка и шлифование, обеспечивающие хорошую термическую стабильность, устойчивость при резании, высокую нагрузочную способность и длительный срок службы; суппорт и станина полностью закрыты защитным кожухом из нержавеющей стали.
Станина серии HT II имеет цельную четырёхнаправляющую конструкцию; средняя направляющая является направляющей скольжения; защита направляющих и отвод стружки превосходны; применяется индукционная закалка и шлифование, обеспечивающие хорошую термическую стабильность, устойчивость при резании и длительный срок службы; суппорт и станина полностью закрыты защитным кожухом из нержавеющей стали.
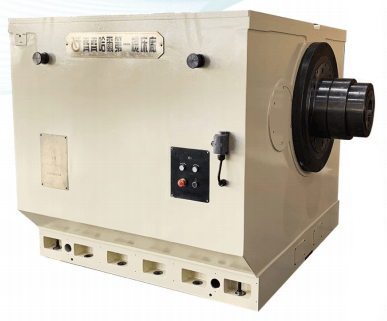
Конструкция разработана с применением конечно-элементного анализа; применён двухслойный виброустойчивый корпус. Шпиндель выполнен на высокоточных подшипниках качения по короткой шпиндельной схеме; благодаря современным средствам контроля и отработанной технологии сборки обеспечены высокая точность и низкий уровень шума передней бабки.
Основание и корпус передней бабки соединены термосимметричным механизмом, предотвращающим тепловой дрейф.
Задняя бабка имеет цельную коробчатую конструкцию с высокой прочностью и большой нагрузочной способностью; высокоточные двухрядные цилиндрические роликоподшипники поддерживают шпиндель, обеспечивая большую нагрузочную способность и высокую точность.
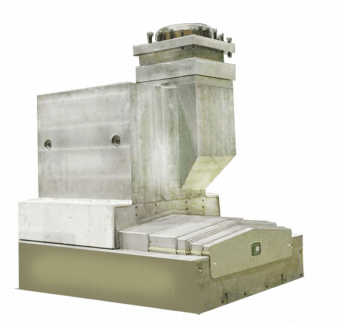
Благодаря конечно-элементному анализу и модульной конструкции суппорт обладает высокой жёсткостью при резании и высокой жёсткостью привода, быстрым откликом, высокой точностью перемещения и позиционирования. Суппорты предлагаются в различных исполнениях: с левым и правым резцедержателями или с электрической резцедержавной головкой.
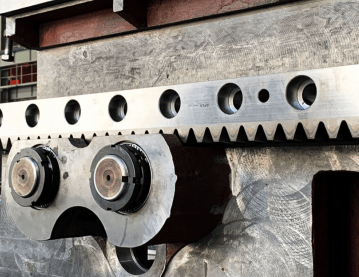
Поперечное перемещение суппорта (ось X) осуществляется по схеме серводвигатель — редуктор — шариковый винт; продольное перемещение (ось Z) — по схеме серводвигатель — редуктор — шариковый винт или по схеме с двумя шестернями и рейкой. Конструкция простая и надёжная, с минимумом промежуточных звеньев, высокой точностью и удобством обслуживания.
На планшайбе установлены надёжные механические усиливающие кулачки; планшайба крепится на шпинделе винтами и конической посадкой с натягом, что обеспечивает более надёжное соединение.
Оси X и Z суппорта приводятся в движение электродвигателями переменного тока Siemens и оснащены высокоточной системой обратной связи по положению — линейками Heidenhain.
На заднем конце шпинделя установлен энкодер, обеспечивающий нарезание резьбы и резание с постоянной скоростью резания.